Lazerli Mil Hizalamada Kararsız ve Yüksek Açısal Okuma: Nedenleri ve Çözüm Adımları (Saha Vakası)
Kısa özet: Lazerli mil hizalama cihazında açısal kaçıklık değeri ölçümden ölçüme oynuyor, paralel kaçıklık ise sabit kalıyorsa, sorun çoğu zaman cihazın kendisinde değil kurulumdadır. Bu yazıda sahada karşılaştığımız gerçek bir vakadan yola çıkarak belirtileri, olası nedenleri ve adım adım kontrol listesini paylaşıyoruz.
Vaka: “Cihaz kararsız ve fazla yüksek okuyor”
Yurt dışındaki bir müşterimiz, pompa–motor grubunu SKF TKSA 41 lazerli mil hizalama cihazıyla ayarlamaya çalışırken bizimle iletişime geçti. Gönderdikleri videolarda şu tablo vardı:
- Makineye dokunulmadığı hâlde açısal kaçıklık değeri her ölçümde farklı çıkıyordu.
- Paralel kaçıklık ise neredeyse sabit kalıyordu.
- Açıdan hesaplanan ayak (şim) değerleri birkaç kat oynuyor, cihaz yatay düzeltmede bir “sola” bir “sağa” diyordu.
- Aynı makinede başka bir lazer hizalama cihazıyla yapılan ölçüm ise kararlıydı ve makinenin zaten tolerans içinde olduğunu gösteriyordu.
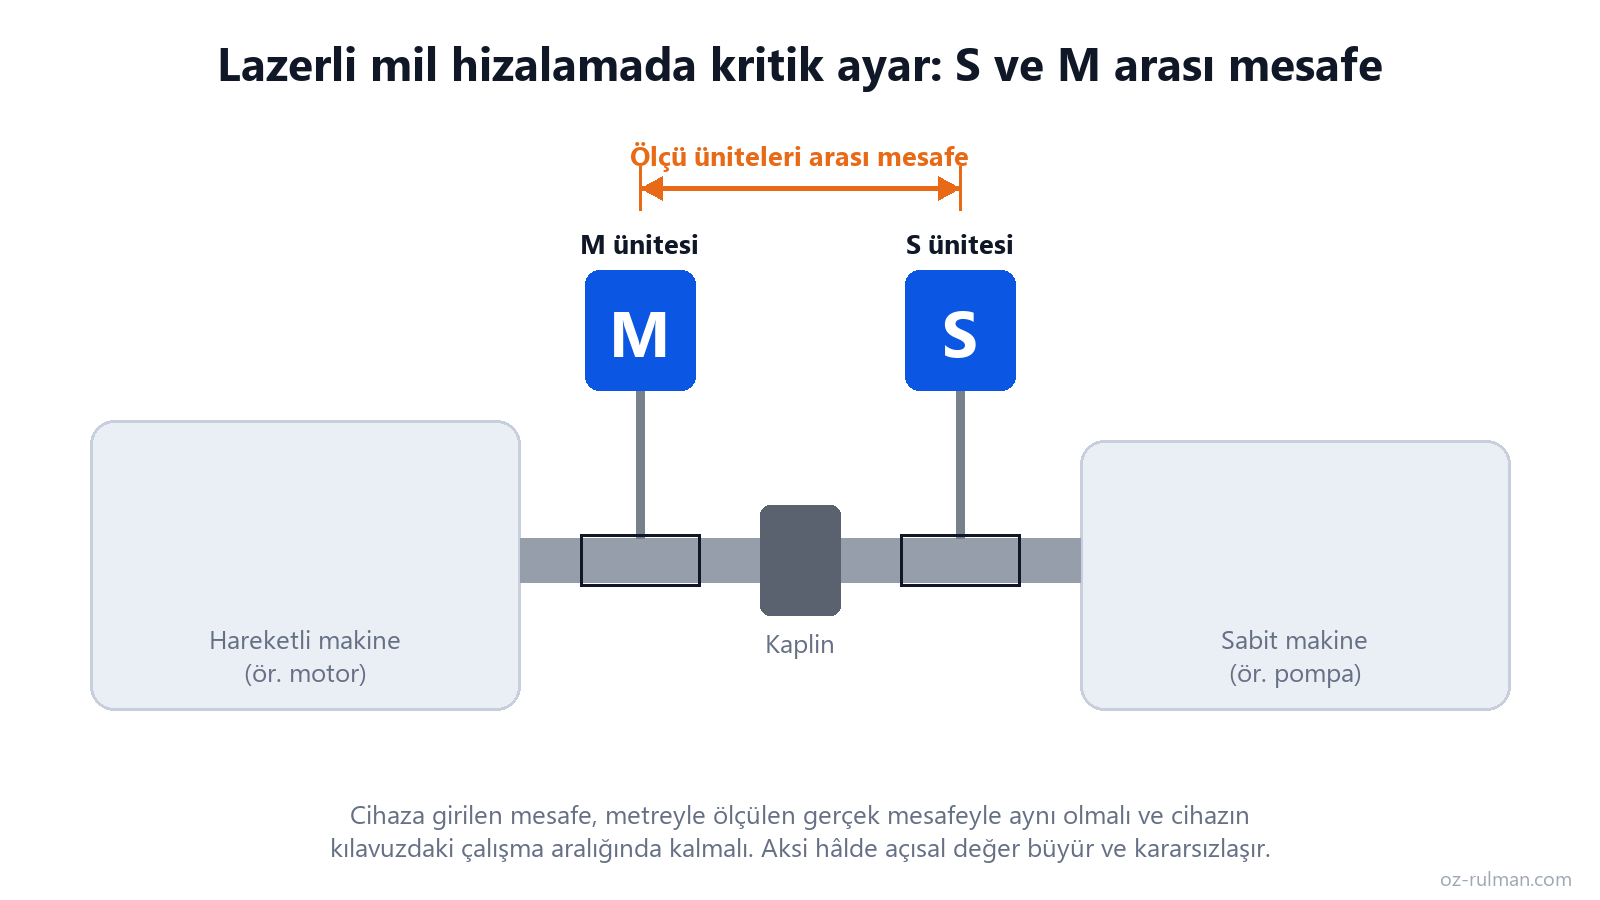
Müşteri doğal olarak cihazdan şüphelendi. Videoları inceledikten sonra arıza yerine kurulumu kontrol etmelerini önerdik. Kısa süre sonra dönüş geldi: ölçü üniteleri arasındaki mesafe, cihazın kılavuzda belirtilen çalışma aralığına getirilip doğru girildiğinde cihaz normal çalışmaya başladı. Cihaz değişimine ya da servise gerek kalmadı.
Neden açı oynuyor da paralel kaçıklık oynamıyor?
Lazerli hizalama sistemleri açısal kaçıklığı kabaca şöyle hesaplar:
Açısal kaçıklık ≈ iki ölçüm noktası arasındaki fark ÷ ölçü üniteleri arasındaki mesafe
Bu yüzden cihaza girilen mesafe gerçekte olduğundan küçükse ya da üniteler cihazın çalışma aralığının dışında konumlanmışsa, aynı küçük fark çok daha büyük bir açıya dönüşür. Ölçümdeki en ufak titreşim de aynı oranda büyür ve sonuç her ölçümde değişir. Paralel kaçıklık bu mesafeden çok daha az etkilendiği için sabit görünmeye devam eder. Videolarda gördüğümüz tablo tam olarak buydu.
Bir sonuç daha var: Cihaz ayak değerlerini de bu açıdan ve girilen mesafelerden hesapladığı için, mesafe hatası doğrudan yanlış şim önerisine dönüşür.
Kararsız açısal okumanın olası nedenleri
En sık karşılaşılandan en seyreğe doğru:
- Ölçü üniteleri arası mesafe yanlış girilmiş ya da çalışma aralığının dışında. Mesafe elle girilir. Metreyle ölçülmeden tahmini girilmesi ya da ünitelerin birbirine fazla yakın veya uzak bağlanması en yaygın hatadır.
- Mekanik boşluk. Gevşek bir çubuk, zincirli bağlantı aparatı ya da ünite sabitleme topuzu da yalnızca açıyı oynatır. Üniteler ölçüm sırasında elle tutulmamalı, mili çevirmek için tutamak olarak kullanılmamalıdır.
- Ünitelerin yeri karışmış. S ünitesi sabit makinede, M ünitesi hareketli (ayarlanacak) makinede olmalıdır. Ters bağlantı düzeltme yönlerini ters çevirir.
- Dış etkenler. Yakındaki makinelerden gelen titreşim, sıcak yüzeylerden yükselen hava akımı ya da güçlü doğrudan ışık okumaları etkileyebilir.
- Cihaz arızası. En az rastlanan nedendir ve basit testlerle diğerlerinden ayrılabilir (aşağıda).


Adım adım kontrol listesi
- Mesafeyi metreyle ölçün ve cihazdaki değerle karşılaştırın. Üniteler arası mesafenin kullanım kılavuzunda belirtilen çalışma aralığında olduğundan emin olun.
- Ünitelerin yerini doğrulayın: S sabit makinede, M hareketli makinede.
- Bütün bağlantıları sıkın: çubuklar, zincirler, ünite topuzları. Ölçüm sırasında ünitelere dokunmayın.
- Canlı dedektör ekranını izleyin. Cihazın ölçü ünitesi bilgisi ekranında dedektörlerin ham değerleri canlı görülür. Makine dururken bu değerler belirgin biçimde oynuyorsa sebep titreşim, boşluk ya da cihazdır.
- Tek mil testi yapın. İki üniteyi aynı rijit mil ya da boru üzerine bağlayıp ölçün. Sonuç sıfıra yakın çıkmalı ve tekrarlanabilir olmalı. Çıkmıyorsa cihaz servise gönderilmelidir.
- Üç ölçümü üst üste tekrarlayın. Makineye dokunmadan alınan sonuçlar birbirine yakın olmalı.
- Kalibrasyon sertifikasının tarihini kontrol edin.
Önemli: ölçüm netleşmeden şim koymayın
Kararsız bir ölçüme göre şim eklemek, aslında tolerans içinde olan bir makineyi bozabilir. Değerler tekrarlanabilir hâle gelene kadar ayaklara müdahale etmeyin. Şim seçimi ve yumuşak ayak (soft foot) kontrolü için makine şimi ve soft foot rehberimize göz atabilirsiniz.

Sık sorulan sorular
Açısal değer oynuyor ama paralel değer sabitse cihaz arızalı mıdır?
Çoğu zaman hayır. Bu tablo en sık, ölçü üniteleri arası mesafenin yanlış girilmesinden ya da mekanik boşluktan kaynaklanır. Canlı dedektör ekranı ve tek mil testi cihaz arızasını ayırt etmenizi sağlar.
İki farklı hizalama cihazı farklı sonuç veriyorsa hangisine güvenmeliyim?
Önce iki cihazın da kurulumunu kontrol edin: mesafeler, ünitelerin yeri ve bağlantıların sıkılığı. Kurulumu doğru olan ve tekrarlanabilir sonuç veren ölçüm esas alınmalıdır.
Ölçü üniteleri arasındaki mesafe ne olmalı?
Her cihazın kullanım kılavuzunda belirtilen bir çalışma aralığı vardır. Mesafe bu aralıkta olmalı ve cihaza metreyle ölçülen gerçek değer girilmelidir.
Teknik destek
Hizalama ölçümlerinizde benzer bir sorun yaşıyorsanız ekran görüntülerini ya da kısa bir videoyu bize gönderin, birlikte inceleyelim. Cihaz hakkında ayrıntılı bilgi için SKF TKSA 41 rehberimize ve TKSA 41 ürün sayfasına bakabilirsiniz.
Son yazılar
- Lazerli Mil Hizalamada Kararsız ve Yüksek Açısal Okuma: Nedenleri ve Çözüm Adımları (Saha Vakası)
- Makine Şimi Nedir? SKF TMAS 100/KIT ile Şaft Hizalama ve Soft Foot Düzeltme Rehberi
- Rulman Firmaları ve Rulman Tedarikçileri: Doğru Ürünü Nasıl Bulabilirsiniz?
- SKF PCM 303430 E: PTFE Kompozit Kaymalı Yatak Burcu Teknik Rehberi